在金精粉脱硫脱砷工艺中,电磁回转窑哪家好是很多矿企关心的问题。目前主流的高效方案是采用电磁加热回转窑,其核心优势在于环保、节能、控温精准、脱除率高、金回收率提升显著,尤其适配高硫高砷难处理金精矿。
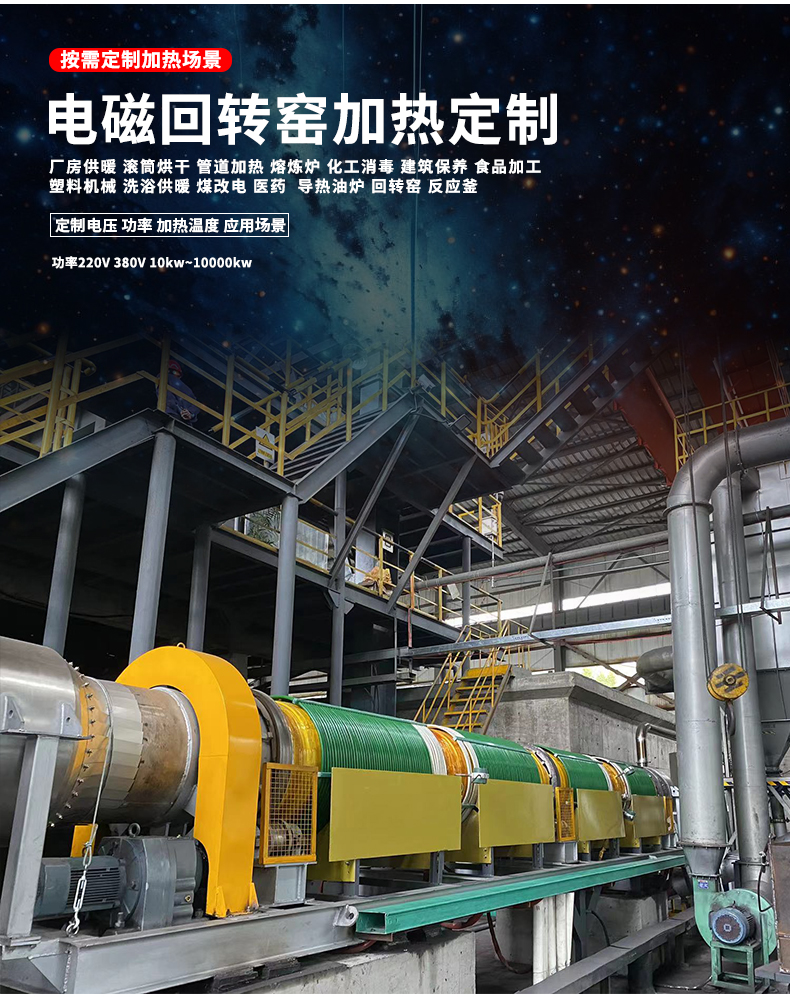
下面以先峰电磁加热器为例,为您详细拆解电磁回转窑的技术优势,并解答电磁回转窑怎么选、回转窑电磁加热改造的实际价值。
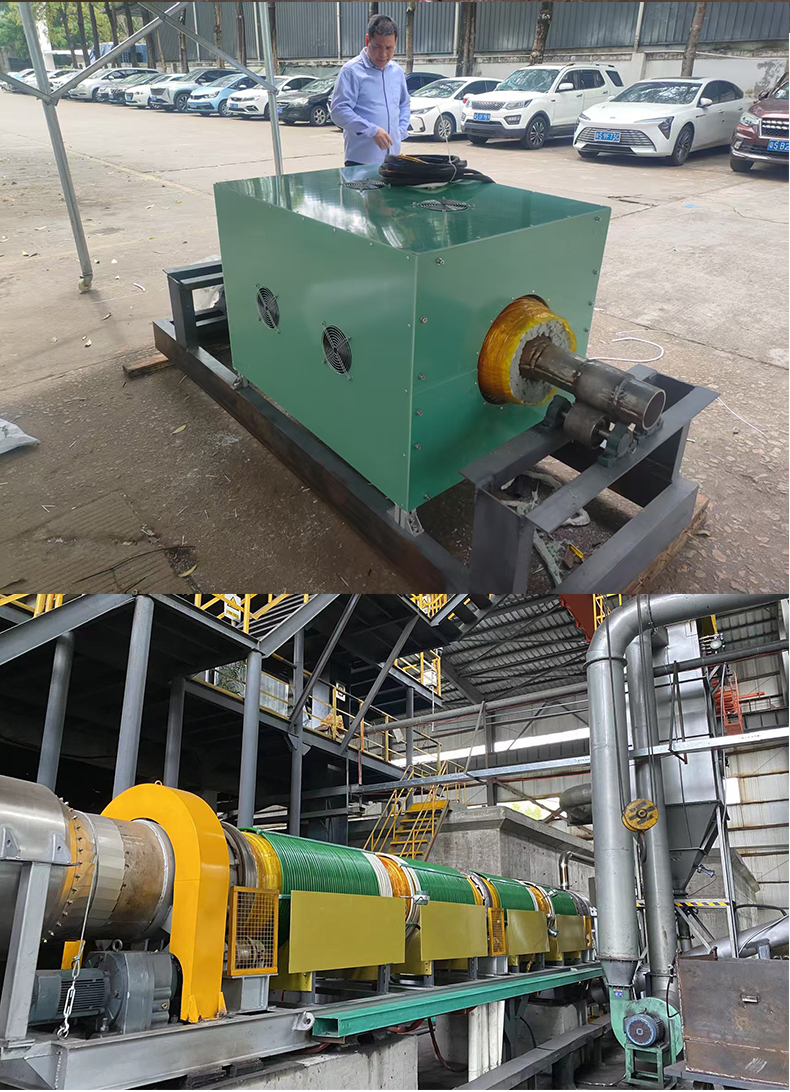
一、环保优势显著,轻松过环评
无燃烧废气:电磁感应直接加热窑体,无需燃煤或燃气,从源头杜绝NOx、黑烟及燃烧烟尘。尾气量小、成分简单,治理成本大幅降低。
全密闭微负压运行:全程封闭结合微负压设计,粉尘不外泄,含砷、含硫烟气无跑冒,厂区干净,原料损耗低。
无废水、无酸碱添加:纯物理焙烧工艺,不添加化学药剂,不产生工业废水,砷被稳定固化,尾渣可合规堆存。
无二恶英风险:通过低温分段温和焙烧,避免剧烈燃烧,无二恶英生成,环评审批更顺畅。
如果您正在考察煤改电回转窑电磁加热设备,上述环保优势正是替代燃煤/燃气窑炉的关键理由。
二、高效节能,大幅降低运行成本
热效率高达90%~95%:窑体自发热,相比燃煤/燃气窑节能30%~50%。
升温快、热损小:即开即热,无需长时间预热保温;无烟道散热,热量几乎全部作用于物料。
运行成本低:无需燃料采购、输送、灰渣处理;自动化程度高,可节省人工30%以上。
对于寻求工业回转窑电磁节能设备的企业而言,这直接意味着每年可节省可观的燃料费和人工费。
三、精准控温,脱硫脱砷效果好
多温区独立控温:300~950℃分段控制,精度可达±2℃~±5℃,完美匹配脱水→脱硫→脱砷→矿化全流程。
低温段300–450℃:烘干、脱碳
中温段500–650℃:脱硫(生成SO₂)、破包裹
高温段650–950℃:脱砷(生成As₂O₃)、固化杂质
脱除率稳定且高:脱硫率≥96%、脱砷率≥94%,批次一致性好。
受热均匀:窑体整体发热,无局部过烧或生烧,金包裹体充分解离。
这也是为什么变频回转窑电磁加热系统被越来越多选矿厂认可的原因——控温能力直接决定脱除效果。
四、显著提升金回收率,增加经济效益
硫砷脱除彻底,金粒完全暴露,消除“劫金”效应,氰化浸出率可提升10%~25%。
矿物结构变得疏松,后续浸出药剂消耗降低20%以上。
以实际案例为例:某企业之前使用燃气加热,每天因燃烧气流带走及过烧导致金损失约8公斤;改用先峰电磁回转窑后,几乎完全杜绝了这种浪费。
另一实例:在缅甸某黄金提炼厂,原采用煤加热并靠鼓风机吹风助燃,每月因粉尘吹跑损失黄金约8公斤。改造为先峰电磁回转窑后,避免了这类损失,提金回收率大幅提高。这些事实充分说明,回转窑电磁加热改造不仅能提升回收率,还能减少贵金属的物理流失。
五、设备稳定,自动化程度高
耐腐蚀长寿命:内胆采用310L不锈钢,耐硫/砷氧化物腐蚀,设计寿命8~10年。
智能自动化:PLC搭配红外测温闭环控制,一键启停,可实现无人值守,温度/功率自动调节。
工况适应性强:适配高硫(10%~30%)、高砷(2%~8%)、高碳金精矿,处理能力5~50吨/天灵活可调。
如果您正纠结电磁回转窑怎么选,建议重点关注设备的耐腐蚀材料、控温精度和自动化水平,这些是长期稳定运行的关键。
六、对比传统窑炉(燃煤/燃气)一目了然
对比项 传统燃煤/燃气窑 电磁回转窑(先峰)
环保 烟尘/NOx/二恶英风险高,尾气治理投资大 源头零燃烧污染,尾气简单
能耗 热效率50%~60% 热效率90%+,年省燃料/电费30%+
控温 温差±20℃,易过烧/生烧 温差±2℃~±5℃,反应平稳可控
金回收率 60%~75% 85%~95%
从表中可见,建材窑炉专用电磁回转窑以及大型回转窑电磁加热器厂家提供的解决方案,在综合效益上优势明显。
总结
电磁回转窑推荐首选技术成熟、案例丰富的品牌。先峰电磁加热器在金精粉脱硫脱砷领域已积累大量成功应用,是绿色高效的回转窑电磁加热节能改造方案。它具备:环保达标、能耗低、脱除率高、金回收率显著提升、自动化运维省心等特点,综合经济效益与环保效益远超传统焙烧工艺。
如果您正在寻找工业回转窑电磁节能设备或进行煤改电回转窑电磁加热设备升级,不妨从控温精度、节能率、实际回收率提升三个核心指标入手,对比选择变频回转窑电磁加热系统,让您的选矿厂真正实现降本增效。




